Nieuws
Thuis / Nieuws / Industrnieuws / hoe polyestervezels te maken: toepassingen, selectiecriteria en praktische begeleiding


hoe polyestervezels te maken: toepassingen, selectiecriteria en praktische begeleiding
Oct 14,2026
Wat is Tex in textiel? De lineaire dichtheidseenheid die elke koper moet kennen
Oct 07,2026
Materiaal van bankdoek uitgelegd: duurzaamheid, weeftypes en kosten vergelijken
Sep 30,2026
Non-wovens uitgelegd: hoe gebonden stoffen verschillen van geweven en gebreid textiel
Sep 23,2026
Spandexmateriaal uitgelegd: rekeigenschappen, mengverhoudingen en maaloefeningen
Sep 09,2026Polyestervezel is polyethyleentereftalaat (PET), een condensatiepolymeer opgebouwd uit twee petrochemische monomeren: gezuiverd tereftaalzuur (PTA) en monoethyleenglycol (MEG).
Sommige oudere lijnen gebruiken nog steeds dimethyltereftalaat (DMT) in plaats van PTA. Het resulterende polymeer is identiek, maar de DMT-route geeft methanol als bijproduct af, dus moderne vezelplanten geven de voorkeur aan PTA, dat tijdens de veresteringsstap alleen water produceert.
PET van vezelkwaliteit wordt gedefinieerd door de intrinsieke viscositeit (IV), normaal gesproken 0,60 tot 0,70 dl/g. Hars boven 0,72 dL/g is stijver en beter geschikt voor fleskwaliteit, terwijl onder 0,55 dL/g de smelt tot filament spint dat te zwak is om betrouwbaar te kunnen trekken.
Additieven komen binnen vóór het spinnen: titaniumdioxide zorgt voor een halfdoffe of volledig doffe glans, masterbatches geven een dope-geverfde kleur en hittestabilisatoren beschermen het polymeer tijdens het trekken bij hoge temperaturen.
Een minder gebruikelijke variant, polycyclohexyleendimethyleentereftalaat (PCDT), gebruikt een andere glycol en biedt een betere veerkracht voor meubelgarens. Ruim 95% van de wereldwijd geproduceerde polyestervezels zijn PET, dus het hier beschreven proces begint en eindigt met dat polymeer.
Polymerisatie vindt plaats vóór het spinnen, en de consistentie van deze fase bepaalt alles wat volgt.
MEG en PTA reageren eerst bij 190 tot 230 C onder druk en vormen bis(2-hydroxyethyl)tereftalaat, een tussenproduct met een laag molecuulgewicht. De tweede fase wordt uitgevoerd bij 260 tot 280 C onder vrijwel vacuüm, terwijl de overmaat aan MEG wordt afgedestilleerd en de polymeerketens groeien. Antimoon-, titanium- of germaniumverbindingen katalyseren de reactie en het proces stopt wanneer de smelt doel IV bereikt.
Gesmolten PET wordt vervolgens tot strengen geëxtrudeerd, gekoeld in gekoeld water en in chips van ongeveer 3 tot 4 mm gehakt. De chips worden gekristalliseerd en gedroogd tot een vochtgehalte van minder dan 30 ppm voordat ze opnieuw kunnen worden gesmolten. Water tast PET aan bij de spintemperatuur en splijt de moleculaire keten. Een natte chip betekent dus een zwak filament.
Smeltspinnen zet gedroogde PET-chips in één ononderbroken bewerking om in continu filament en is de snelste stap in de hele keten.
Opnamesnelheid is de belangrijkste hefboom: een hogere snelheid drukt meer moleculaire oriëntatie in het filament, waardoor de later benodigde trekverhouding wordt verminderd en een garen met een ander krimpprofiel ontstaat.
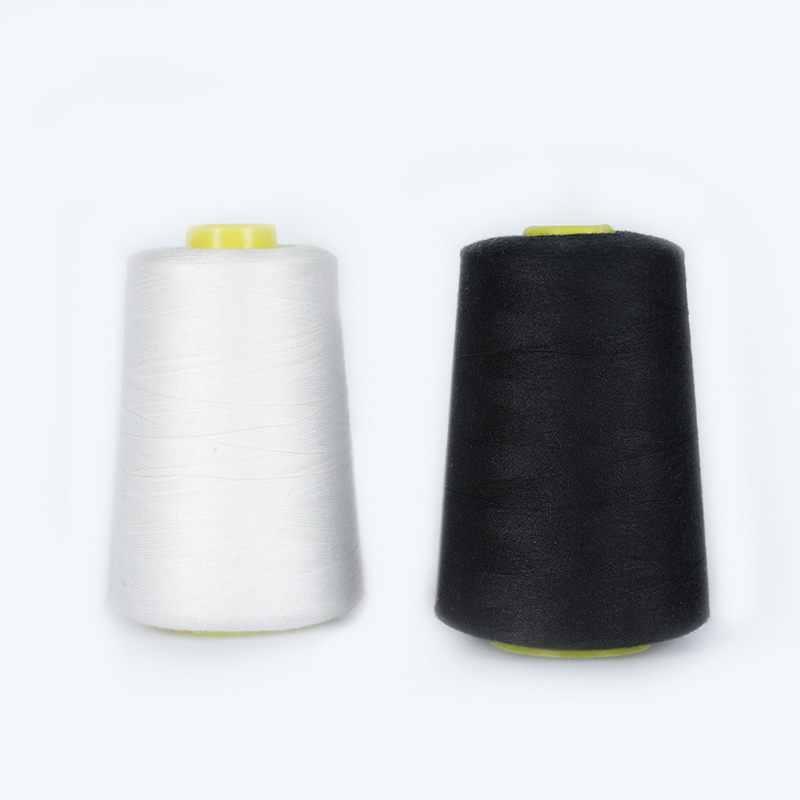 Polyester naaigaren met lage rek en zachte textuur Dit polyester naaigaren biedt een lage rek, geen elasticiteit en een goede kleurechtheid. Het past bij de discussie over tekenen, omdat de mechanische eigenschappen ervan worden bepaald door de filamentoriëntatie en de opnamesnelheid. Bekijk Product →
Vers gesponnen filament is te zwak en te rekbaar om direct te gebruiken, en tekenen is de mechanische stap die beide problemen oplost.
Het garen wordt tussen verwarmde godetrollen 3 tot 5 keer de oorspronkelijke lengte uitgerekt. Polymeerketens oriënteren zich langs de vezelas, de taaiheid stijgt van ongeveer 1,5 naar 4,0-5,5 g/d, en de rek bij breuk daalt van meer dan 100% naar 20-40%. Trektemperatuur, snelheidsverhouding en de ontspanningszone bepalen de balans tussen sterkte en krimp.
Voor een 75D/36F-garen bedraagt de diameter van het spindopgat bijna 0,2 mm en is de trekverhouding zo ingesteld dat de uiteindelijke rek rond de 30% blijft; verander een van beide parameters en het handgevoel van de stof verandert, ook al verandert het aantal garens niet.
Voor kledinggarens volgt gewoonlijk een textuurfase. Door de valse twist-textuur wordt het filament verwarmd, gedraaid en losgedraaid om krimp te creëren, terwijl de luchtstraaltextuur de filamenten met perslucht in een lus brengt om een zachtere, volumineuzere structuur te creëren.
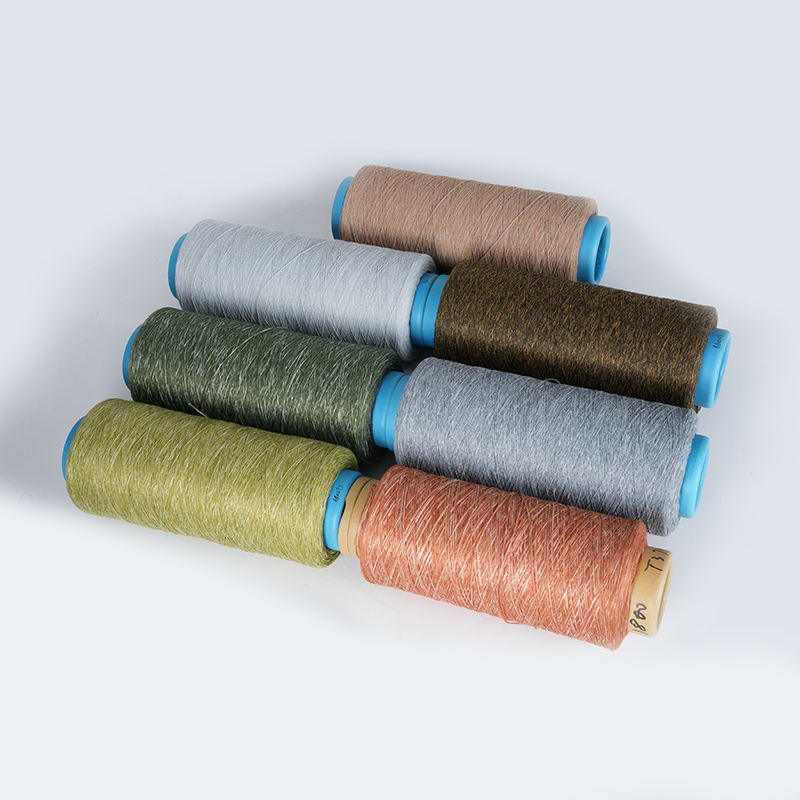 Gekleurd luchtgetextureerd garen voor breien en stofferen Garen met luchttextuur bootst stapelgarens na en kan wol, katoen of linnen nabootsen. Het is verkrijgbaar in deniers van 160D tot 1800D en is nuttig voor tapijten, kussens en nesten voor huisdieren, waardoor het een relevante keuze is na het textureren. Bekijk Product →
Dezelfde polyestersmelt kan worden omgezet in continu filamentgaren of stapelvezels die op een vaste lengte zijn gesneden, en de keuze verandert de stof in plaats van alleen het garen.
Doorlopende strengen met een glad, gelijkmatig oppervlak. Door de lage neiging tot pilling, hoge sterkte en een frisse drapering is het de standaard voor sportkleding, voeringen, gordijnen en naaigaren.
Lengtes van 38 tot 90 mm gesneden, gekrompen en gesponnen op katoen- of wolsystemen. Het zorgt voor een warmere, zachtere hand, mengt gemakkelijk met natuurlijke vezels en domineert fleece, gebreide kleding en werkkleding.
De productie van nieten voegt na het tekenen drie stappen toe: krimpen, warmtefixatie op 120 tot 180 C en snijden. Krimp geeft volume en samenhang, warmtefixatie vergrendelt de krimp op zijn plaats en de snijlengte wordt afgestemd op het spinsysteem dat de vezel zal verwerken.
Polyester wordt gespecificeerd met cijfers in plaats van met bijvoeglijke naamwoorden, en vijf parameters dekken de meeste praktische inkooprisico's.
| Parameter | Typisch bereik | Praktische impact |
| Denier per filament | 1,5 tot 6,0 | Handgevoel, stoffen bekleding, uniformiteit van de schaduw |
| Vasthoudendheid | 4,0 tot 5,5 g/dag | Stikkracht, duurzaamheid van touw en riem |
| Verlenging bij breuk | 20 tot 40% | Stretch en herstel in stofvorm |
| Krimp door hete lucht | 3 tot 7% | Stabiliteit bij het wassen en strijken van kleding |
| Vocht terugwinnen | 0,4% | Droogsnelheid, statisch, dragerverfgedrag |
Omdat het verven niet aan de kook kan gebeuren, komen de bezuinigingen in de polymeerkwaliteit tot uiting als kleurvariatie lang voordat het verschijnt als een draadbreuk. Voer een kleine proef met de kleurstofopname uit op een nieuwe partij voordat u overgaat tot bulkproductie.
Het meeste polyester wordt geverfd in de vorm van garen of stof, maar dope-geverfde vezels worden gekleurd tijdens het spinnen, waardoor het verfbad volledig wordt geëlimineerd en de kleurvastheid wordt verbeterd.
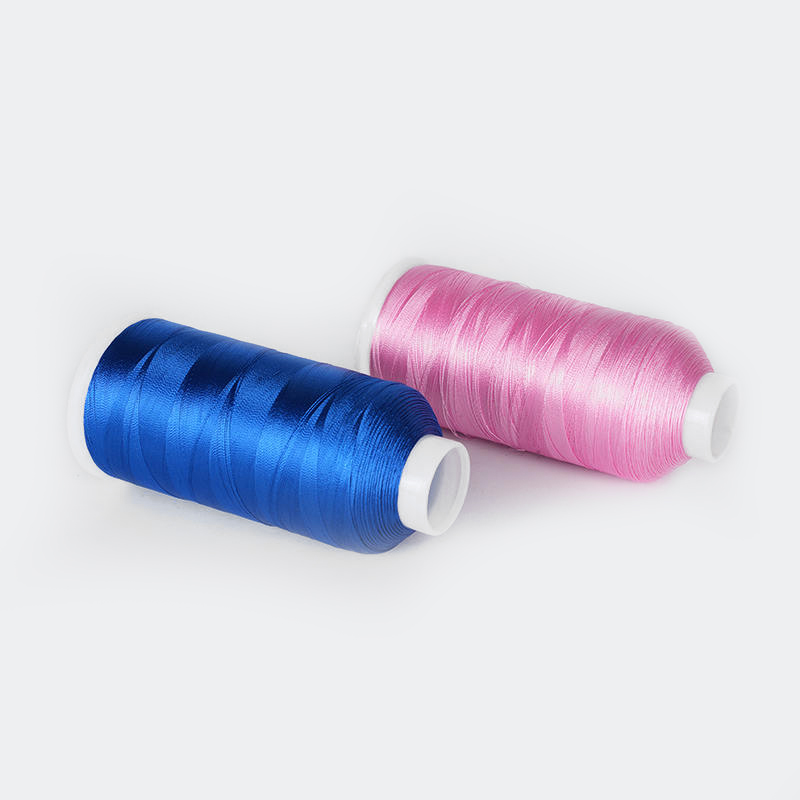 Polyester borduurgaren met hoge sterkte en elasticiteit Dit borduurgaren is gemaakt van polyester FDY en is sterk, kleurvast, elastisch en kreukvrij. Het vormt een aanvulling op de context van dope-geverfde vezels door een duurzame optie te bieden voor borduurtoepassingen. Bekijk Product →
Gerecycled polyester volgt vrijwel dezelfde route, alleen het uitgangspunt verandert.
PET-flessen na consumptie worden gewassen, in vlokken gesneden, gedroogd en gesmolten, en vervolgens opnieuw gepolymeriseerd of rechtstreeks in een spinlijn gevoerd. Mechanisch gerecycled rPET komt meestal binnen met een lagere IV dan verse chip, dus mengen producenten het met nieuw polymeer of voeren ze polymerisatie in vaste toestand uit om het molecuulgewicht opnieuw op te bouwen.
GRS-certificering verifieert de claim op gerecyclede inhoud, wat van belang is wanneer een merk Scope 3-textielemissies rapporteert of de gerecyclede inputratio's bijhoudt. Voor de grondstofzijde, zie hoe gerecycled garen wordt gemaakt en welke grondstoffen worden gebruikt .
Voor nieuw polyester zijn MEG en PTA uit aardolie nodig, maar gerecycled polyester vervangt tot 100% van die grondstof door post-consumer PET-flessen. De resulterende vezel is nog steeds PET met dezelfde chemische en mechanische eigenschappen.
Boven de 300 C begint PET merkbaar af te breken. Het spinnen wordt net boven het smeltpunt gehouden, op de laagste temperatuur die nog steeds een stabiele vloei geeft, om het molecuulgewicht te beschermen en gelvorming te voorkomen.
Een spinlijn produceert binnen enkele minuten een gewikkelde spoel, maar de volledige keten van ruw monomeer tot stofklaar filament duurt gewoonlijk één tot twee dagen wanneer kristallisatie, drogen, trekken en uitharden zijn inbegrepen.
Nee. Een getrokken stapelvezel heeft in essentie dezelfde sterkte als een getrokken filament van hetzelfde denier, omdat beide dezelfde oriëntatiestap doorlopen. Het verschil is tactiel, niet mechanisch.
Uw e -mailadres wordt niet gepubliceerd. Vereiste velden zijn gemarkeerd *


